
Guida al nylon PA12: proprietà, limiti e impieghi del nylon 12 nella SLS
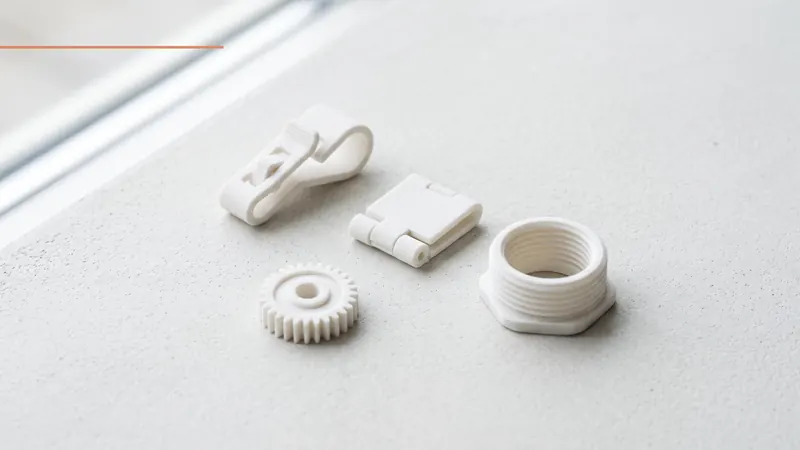
Il PA12, scritto anche PA 12, nylon 12 o poliammide 12, è il materiale standard della stampa 3D a polvere. Questa guida spiega che cos’è, come si comporta il nylon PA12 sinterizzato al laser e dove non va utilizzato.
Che cos’è il PA12
Il PA12 è un termoplastico semicristallino della famiglia delle poliammidi (nylon). Il numero 12 indica i dodici atomi di carbonio dell’unità ripetitiva della catena polimerica. Rispetto ai più comuni PA6 e PA66, la catena contiene meno gruppi ammidici per unità di lunghezza. Questa sola differenza spiega gran parte del suo comportamento: il PA12 assorbe molta meno acqua, mantiene meglio le dimensioni in ambienti umidi e resiste a più sostanze chimiche, al prezzo di una rigidità inferiore e di un punto di fusione più basso.
Le denominazioni PA12, PA 12, nylon 12 e poliammide 12 indicano tutte lo stesso polimero. I nomi commerciali delle polveri per sinterizzazione variano a seconda del produttore.
Perché il PA12 domina la stampa SLS
La sinterizzazione laser richiede una polvere con un ampio intervallo tra la temperatura di fusione e quella di ricristallizzazione. All’interno di questa finestra il letto di polvere può essere mantenuto caldo senza che i pezzi solidifichino in modo disomogeneo, tenendo così sotto controllo le deformazioni. Il PA12 possiede questa finestra, scorre bene come polvere e può essere in parte riutilizzato dopo un job. Sono state queste proprietà di lavorazione, più di qualsiasi singolo valore meccanico, a farne il materiale di riferimento per la sinterizzazione laser selettiva.
Proprietà tipiche del PA12 sinterizzato al laser
I dati seguenti sono intervalli tipici pubblicati per le polveri di PA12 sinterizzate al laser. Sono valori orientativi, non una specifica. I valori effettivi dipendono dal tipo di polvere, dalla macchina, dall’orientamento di costruzione e dal condizionamento del pezzo. Per i calcoli di progetto usate la scheda tecnica della polvere specifica.
| Proprietà | Intervallo tipico, PA12 sinterizzato | Che cosa significa in pratica |
|---|---|---|
| Densità del pezzo sinterizzato | circa 0,93-1,0 g/cm³ | Leggero; circa un terzo della densità dell’alluminio |
| Resistenza a trazione | circa 45-50 MPa | Paragonabile a quella di molti tecnopolimeri stampati |
| Modulo a trazione | circa 1.600-1.800 MPa | Rigido, ma le pareti sottili flettono sensibilmente |
| Allungamento a rottura | circa 10-20 % | Duttilità sufficiente per incastri a scatto e clip |
| Punto di fusione | circa 175-180 °C | Ben al di sopra delle normali temperature di esercizio |
| Assorbimento di umidità | basso per una poliammide | Dimensioni e rigidità restano stabili in aria umida |
La resistenza nella direzione di costruzione è di solito leggermente inferiore a quella all’interno degli strati, e l’allungamento a rottura è la proprietà che varia di più tra job e orientamenti diversi. Un pezzo che dipende da un elemento sottile sollecitato a flessione va provato, non soltanto calcolato.
Comportamento chimico e ambientale
- Oli, grassi, carburanti e idrocarburi: resistenza generalmente buona; per questo il PA12 è diffuso nella costruzione di macchine e nello sviluppo automotive.
- Alcali e molti solventi: resistenza generalmente buona.
- Acidi forti e agenti ossidanti: non adatto.
- Acqua e umidità: assorbimento basso rispetto al PA6. I pezzi sinterizzati presentano una certa porosità superficiale, quindi le pareti sottili non sono automaticamente a tenuta di pressione.
- Luce solare: il PA12 bianco non trattato può ingiallire e diventare più fragile dopo una lunga esposizione all’aperto. Per un uso permanente in esterno, informatevi su trattamenti o prove adeguati.
- Temperatura: una breve esposizione a temperature elevate è tollerata, ma la rigidità diminuisce all’aumentare della temperatura. Confrontate i valori di inflessione sotto carico della scheda tecnica con il vostro caso di carico.
Il contatto con gli alimenti, il contatto con la pelle e l'uso medico necessitano di prove documentate, non di supposizioni basate sul nome del polimero. Per la sua polvere PA 2200, EOS dichiara la conformità al Regolamento (CE) n. 1935/2004 e alle GMP, e afferma che i suoi materiali polimerici sono testati per citotossicità, sensibilizzazione, irritazione e tossicità sistemica acuta; EOS sottolinea inoltre che le proprietà di un materiale non consentono di trarre conclusioni dirette su una parte finita. Le parti sinterizzate hanno una superficie leggermente porosa che è più difficile da pulire rispetto a una stampata, e la tintura aggiunge un'altra sostanza. Stabilire se una parte finita sia adatta al suo utilizzo è responsabilità di chi la immette sul mercato. Se la Sua applicazione necessita di tali prove, ci contatti prima di ordinare.
Il PA12 a confronto con materiali affini
| Materiale | Rispetto al PA12 sinterizzato | Da scegliere quando |
|---|---|---|
| PA11 | Più duttile e resistente agli urti, leggermente meno rigido; derivato dall’olio di ricino | I pezzi vengono piegati ripetutamente o subiscono urti |
| PA12 caricato vetro | Più rigido e stabile al calore, più fragile, più ruvido | La rigidità in temperatura conta più della tenacità |
| PA6 / PA66 (stampato o lavorato) | Più rigido e resistente, punto di fusione più alto, assorbe molta più acqua | Carichi e temperature elevati in un pezzo di serie stampato |
| TPU | Gommoso, flessibile | Guarnizioni, soffietti, elementi soft-touch |
| ABS (stampato a filamento) | Più economico per forme semplici, nettamente anisotropo, strati visibili | Pezzi singoli semplici con carichi ridotti |
Bianco o grigio: perché il colore di base conta
I pezzi in PA12 ottenuti per sinterizzazione laser sono bianchi. I pezzi in PA12 ottenuti con Multi Jet Fusion sono grigi, a causa dell’agente di fusione impiegato in quel processo. Una base bianca può essere tinta in colori chiari e saturi; una base grigia è in pratica limitata alle tonalità scure, quasi sempre il nero. Se il colore fa parte dei requisiti, scegliete il processo prima di chiudere il progetto. L’articolo MJF o SLS mette a confronto i due.
SLS Market tinge i pezzi in PA 12 bianco in uno qualsiasi dei 61 colori, in una fase opzionale separata dopo la perlatura, con coloranti liquidi del produttore di coloranti TCN; le tonalità sono mostrate nel catalogo colori.
Progettare pezzi in PA12
- Sfruttate la duttilità. Incastri a scatto, clip ed elementi simili a cerniere flessibili funzionano se la deformazione resta moderata e l’elemento è orientato, per quanto possibile, all’interno degli strati.
- Mantenete le pareti uniformi. Uno spessore di parete uniforme di circa 1,5-3 mm dà pezzi stabili ed economici. Lo spessore minimo tipico è di circa 0,8-1,0 mm.
- Evitate i blocchi pieni. Svuotate le sezioni spesse e aggiungete fori di scarico per la polvere.
- Pianificate le filettature. Le filettature grandi si possono stampare. Per filettature piccole o usate di frequente, sono più durevoli gli inserti filettati o le viti autoformanti per materie plastiche.
- Tenete conto della tolleranza. La tolleranza generale tipica del processo è ±0,3 %, con un limite inferiore di ±0,3 mm. Progettate gli accoppiamenti con gioco oppure prevedete di ripassare i fori critici.
Applicazioni tipiche
Il PA12 sinterizzato al laser si usa per prototipi funzionali, custodie e coperchi, guide per cavi e tubi, staffe, dime e attrezzature, dita di presa per l’automazione, condotti d’aria e piccole serie o ricambi per macchine. Il denominatore comune è un pezzo che deve sopportare carichi o resistere alla manipolazione, in una quantità per la quale uno stampo non si ripaga.
Quando il PA12 non è il materiale giusto
- Il pezzo deve essere trasparente o otticamente limpido.
- Lavora in modo permanente ad alta temperatura sotto carico.
- Richiede una flessibilità simile a quella della gomma.
- È esposto ad acidi forti.
- Richiede la rigidità di un metallo o di un composito fibrorinforzato.
Il PA12 in SLS Market
Stampiamo Nylon PA 12 bianco su una EOS FORMIGA P 110 Velocis e sottoponiamo a perlatura e rifiniamo in superficie i pezzi in una DyeMansion Powershot DUAL. Volume di costruzione, opzioni di finitura e modalità d’ordine sono descritti nella pagina del servizio di stampa 3D SLS. Una panoramica precedente e più breve del materiale è disponibile in Stampa 3D SLS in Nylon PA 12 (bianco).
Ottenete un prezzo istantaneo
Carichi i file STEP o STL nel calcolatore e veda il prezzo dei Suoi pezzi in pochi secondi: Nylon PA 12 bianco, perlatura e lucidatura incluse, tintura opzionale in 61 colori, tre velocità di consegna. Da lì potrà inviare l'anteprima dell'ordine per conferma.
Un altro materiale, un NDA o una grande serie? Ci scriva. Per assistenza nella progettazione e sviluppo di prototipi, consulti prototype.builders.
Ottenete un prezzo istantaneo