
Guide du nylon PA12 : propriétés, limites et usages du nylon 12 en SLS
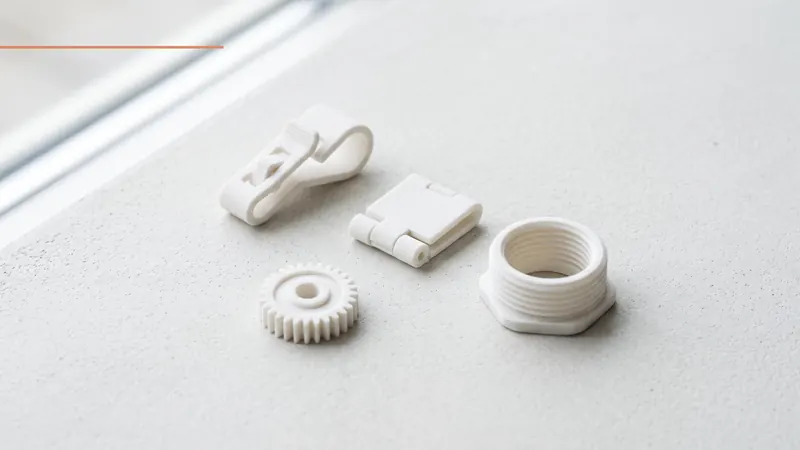
Le PA12, également écrit PA 12, nylon 12 ou polyamide 12, est le matériau standard de l’impression 3D sur lit de poudre. Ce guide explique ce qu’il est, comment se comporte le nylon PA12 fritté par laser et dans quels cas il ne faut pas l’utiliser.
Qu’est-ce que le PA12
Le PA12 est un thermoplastique semi-cristallin de la famille des polyamides (nylons). Le nombre 12 renvoie aux douze atomes de carbone du motif de répétition de la chaîne polymère. Par rapport aux PA6 et PA66, plus courants, la chaîne contient moins de groupes amide par unité de longueur. Cette seule différence explique l’essentiel de son comportement : le PA12 absorbe beaucoup moins d’eau, conserve mieux ses dimensions en milieu humide et résiste à davantage de produits chimiques, au prix d’une rigidité moindre et d’un point de fusion plus bas.
Les appellations PA12, PA 12, nylon 12 et polyamide 12 désignent toutes le même polymère. Les noms commerciaux des poudres de frittage varient selon le fabricant.
Pourquoi le PA12 domine l’impression SLS
Le frittage laser exige une poudre présentant un large écart entre sa température de fusion et sa température de recristallisation. Dans cette fenêtre, le lit de poudre peut être maintenu chaud sans que les pièces se solidifient de manière inégale, ce qui limite le gauchissement. Le PA12 possède une telle fenêtre, s’écoule bien sous forme de poudre et peut être en partie réutilisé après un job. Ce sont ces propriétés de mise en œuvre, plus qu’une quelconque valeur mécanique, qui en ont fait le matériau par défaut du frittage sélectif par laser.
Propriétés typiques du PA12 fritté par laser
Les chiffres ci-dessous sont des plages typiques publiées pour les poudres de PA12 frittées par laser. Ce sont des valeurs indicatives, et non une spécification. Les valeurs réelles dépendent de la nuance de poudre, de la machine, de l’orientation de fabrication et du conditionnement de la pièce. Pour les calculs de conception, utilisez la fiche technique de la poudre concernée.
| Propriété | Plage typique, PA12 fritté | Ce que cela signifie en pratique |
|---|---|---|
| Masse volumique de la pièce frittée | environ 0,93 à 1,0 g/cm³ | Léger ; environ un tiers de la masse volumique de l’aluminium |
| Résistance à la traction | environ 45 à 50 MPa | Comparable à celle de nombreux plastiques techniques moulés |
| Module de traction | environ 1 600 à 1 800 MPa | Rigide, mais les parois fines fléchissent sensiblement |
| Allongement à la rupture | environ 10 à 20 % | Ductilité suffisante pour les clipsages et les clips |
| Point de fusion | environ 175 à 180 °C | Nettement au-dessus des températures de service normales |
| Absorption d’humidité | faible pour un polyamide | Les dimensions et la rigidité restent stables en air humide |
La résistance dans la direction de fabrication est généralement un peu plus faible que dans le plan des couches, et l’allongement à la rupture est la propriété qui varie le plus d’un job et d’une orientation à l’autre. Une pièce qui repose sur un élément fin travaillant en flexion doit être testée, et pas seulement calculée.
Comportement chimique et environnemental
- Huiles, graisses, carburants et hydrocarbures : bonne résistance en général, d’où la présence courante du PA12 dans la construction de machines et le développement automobile.
- Alcalis et nombreux solvants : bonne résistance en général.
- Acides forts et agents oxydants : ne convient pas.
- Eau et humidité : faible absorption par rapport au PA6. Les pièces frittées présentent une certaine porosité de surface : les parois fines ne sont donc pas automatiquement étanches à la pression.
- Lumière du soleil : le PA12 blanc non traité peut jaunir et se fragiliser après une longue exposition en extérieur. Pour un usage extérieur permanent, renseignez-vous sur un traitement ou des essais adaptés.
- Température : une exposition brève à des températures élevées est tolérée, mais la rigidité diminue lorsque la température augmente. Comparez les valeurs de fléchissement sous charge de la fiche technique à votre cas de charge.
Le contact alimentaire, le contact cutané et l'usage médical nécessitent des preuves documentées, et non des suppositions basées sur le nom du polymère. Pour sa poudre PA 2200, EOS déclare la conformité au règlement (CE) n° 1935/2004 et aux BPF, et affirme que ses matériaux polymères sont testés pour la cytotoxicité, la sensibilisation, l'irritation et la toxicité systémique aiguë ; EOS souligne également que les propriétés d'un matériau ne permettent de tirer aucune conclusion directe sur une pièce finie. Les pièces frittées ont une surface légèrement poreuse qui est plus difficile à nettoyer qu'une pièce moulée, et la teinture ajoute une autre substance. La responsabilité de déterminer si une pièce finie est adaptée à son usage incombe à la personne qui la met sur le marché. Si votre application nécessite de telles preuves, demandez-nous avant de passer votre commande.
Le PA12 comparé aux matériaux apparentés
| Matériau | Par rapport au PA12 fritté | À choisir lorsque |
|---|---|---|
| PA11 | Plus ductile et plus résistant aux chocs, un peu moins rigide ; issu de l’huile de ricin | Les pièces sont pliées de façon répétée ou subissent des chocs |
| PA12 chargé de verre | Plus rigide et plus stable à la chaleur, plus fragile, plus rugueux | La rigidité en température compte plus que la ténacité |
| PA6 / PA66 (moulé ou usiné) | Plus rigide et plus résistant, point de fusion plus élevé, absorbe beaucoup plus d’eau | Charges et températures élevées sur une pièce de série moulée |
| TPU | Caoutchouteux, souple | Joints, soufflets, éléments au toucher doux |
| ABS (imprimé par dépôt de filament) | Moins cher pour les formes simples, nettement anisotrope, couches visibles | Pièces unitaires simples faiblement sollicitées |
Blanc ou gris : pourquoi la couleur de base compte
Les pièces en PA12 issues du frittage laser sont blanches. Les pièces en PA12 issues du Multi Jet Fusion sont grises, en raison de l’agent de fusion employé par ce procédé. Une base blanche peut être teinte dans des couleurs claires et saturées ; une base grise se limite en pratique aux teintes sombres, le plus souvent le noir. Si la couleur fait partie du cahier des charges, choisissez le procédé avant de finaliser la conception. L’article MJF ou SLS compare les deux.
SLS Market teint les pièces en PA 12 blanc dans l'une des 61 couleurs, lors d'une étape facultative distincte après le microbillage, avec des colorants liquides du fabricant de colorants TCN ; les nuances sont présentées dans le catalogue de couleurs.
Concevoir des pièces en PA12
- Exploitez la ductilité. Les clipsages, les clips et les éléments de type charnière souple fonctionnent si la déformation reste modérée et si l’élément est orienté, dans la mesure du possible, dans le plan des couches.
- Gardez des parois régulières. Une épaisseur de paroi uniforme d’environ 1,5 à 3 mm donne des pièces stables et économiques. L’épaisseur de paroi minimale typique est d’environ 0,8 à 1,0 mm.
- Évitez les blocs pleins. Évidez les sections épaisses et ajoutez des trous d’évacuation pour la poudre.
- Prévoyez les filetages. Les grands filetages peuvent être imprimés. Pour les filetages petits ou fréquemment sollicités, les inserts filetés ou les vis autotaraudeuses pour plastiques sont plus durables.
- Tenez compte de la tolérance. La tolérance générale typique du procédé est de ±0,3 %, avec une limite inférieure de ±0,3 mm. Concevez les ajustements avec du jeu ou prévoyez de reprendre les alésages critiques.
Applications typiques
Le PA12 fritté par laser sert à réaliser des prototypes fonctionnels, des boîtiers et capots, des guides de câbles et de flexibles, des supports, des gabarits et montages, des doigts de préhension pour l’automatisation, des conduits d’air, ainsi que des petites séries ou des pièces de rechange pour machines. Le point commun : une pièce qui doit supporter une charge ou résister aux manipulations, dans une quantité pour laquelle un moule n’est pas rentable.
Quand le PA12 n’est pas le bon matériau
- La pièce doit être transparente ou optiquement claire.
- Elle fonctionne en permanence à haute température sous charge.
- Elle exige une souplesse comparable à celle du caoutchouc.
- Elle est exposée à des acides forts.
- Elle exige la rigidité d’un métal ou d’un composite renforcé de fibres.
Le PA12 chez SLS Market
Nous imprimons du Nylon PA 12 blanc sur une EOS FORMIGA P 110 Velocis, puis nous microbillons les pièces et traitons leur surface dans une DyeMansion Powershot DUAL. Le volume de fabrication, les options de finition et les modalités de commande sont décrits sur la page du service d’impression 3D SLS. Un aperçu plus ancien et plus court du matériau est disponible dans Impression 3D SLS en Nylon PA 12 (blanc).
Obtenez un prix instantané
Téléchargez des fichiers STEP ou STL dans le calculateur et découvrez le prix de vos pièces en quelques secondes : Nylon PA 12 blanc, microbillage et polissage inclus, teinture en 61 couleurs en option, trois vitesses de livraison. De là, vous envoyez l'aperçu de la commande pour confirmation.
Un autre matériau, un accord de confidentialité (NDA) ou une grande série ? Écrivez-nous. Pour obtenir de l'aide en matière de conception et de développement de prototypes, consultez prototype.builders.
Obtenez un prix instantané